


Методи налагодження нагнітача з поліетиленовою діафрагмою повинні зосереджуватися на чотирьох основних ланках: контроль температури, регулювання головки матриці, оптимізація системи охолодження, узгодження тяги та обмотки. Динамічне регулювання повинно здійснюватися відповідно до робочих параметрів обладнання та зворотного зв'язку якості мембрани. конкретні методи налагодження та робочі моменти такі:
I. Контроль температури: точне регулювання-за-шарам для запобігання деградації сировини
Пошарова стратегія опалення
Попередньо нагрійте: спочатку нагрійте кінець матриці та гвинти (наприклад, зони 4, 5 і 6) протягом 2 годин до 150-180 градусів, щоб почати плавлення сировини. Повторно нагрійте передню частину шнека (секції 1, 2 і 3) до 180-220 градусів, щоб переконатися, що сировина повністю пластифікована.
Градієнт температури: регулює температуру відповідно до індексу плавлення (MI) сировини. Чим вищий MI (більше рідини), тим нижча температура обробки (наприклад, коли MI=2g/10min, температуру можна встановити на 180-200 градусів). Чим нижчий MI, тим вища температура потрібна (наприклад, коли MI=0.5g/10min, температуру слід встановити на 200-220 градусів).
Avoid overheating: Excessively high temperatures (>230 градусів) може призвести до карбонізації сировини, що призведе до появи чорних плям або кристалічних точок. Якщо температура занадто низька (< 160°C), the plasticization effect is poor and the transparency of the film is poor.
Моніторинг і коригування-в реальному часі
Температура кожного регіону реєструється кожні 30 хвилин за допомогою інфрачервоних термометрів або датчиків температури всередині пристрою, щоб забезпечити діапазон коливань менше або дорівнює 5 градусам.
Якщо виявлено аномальну температуру (наприклад, раптове падіння температури головки прес-форми), необхідно негайно перевірити нагрівальний змійовик або прилад контролю температури, щоб запобігти розриву бульбашки плівки через нестабільність температури.
II. Регулювання головки: рівномірність зазору визначає сталість товщини плівки.
Калібрування зазору матриці
Вибір інструменту: виміряйте зазор у кожній точці отвору матриці за допомогою професійного щупа (точність 0,01 мм), щоб переконатися, що відхилення зазору менше або дорівнює 0,05 мм.
Спосіб регулювання: точно відрегулюйте зазор за допомогою болта регулювання головки матриці ((зазвичай M12-M16). Обертання за годинниковою стрілкою звужує зазор, а обертання проти годинникової стрілки збільшує зазор.
Ефект перевірки: однорідність товщини плівки спостерігалася після запуску пристрою. Якщо ділянка занадто товста або занадто тонка, зосередьтеся на регулюванні відповідних болтів матриці.
2. Плашка має чисту поверхню.
Після вимкнення використовуйте мідний скребок або стиснене повітря, щоб очистити залишки матеріалу в отворі форми, щоб запобігти закупорці домішок, що спричинить нерівномірний витік.
Якщо на внутрішній стороні головки матриці є карбід, зніміть її, змочіть її в розчиннику (наприклад, білому мінеральному маслі) і протріть.
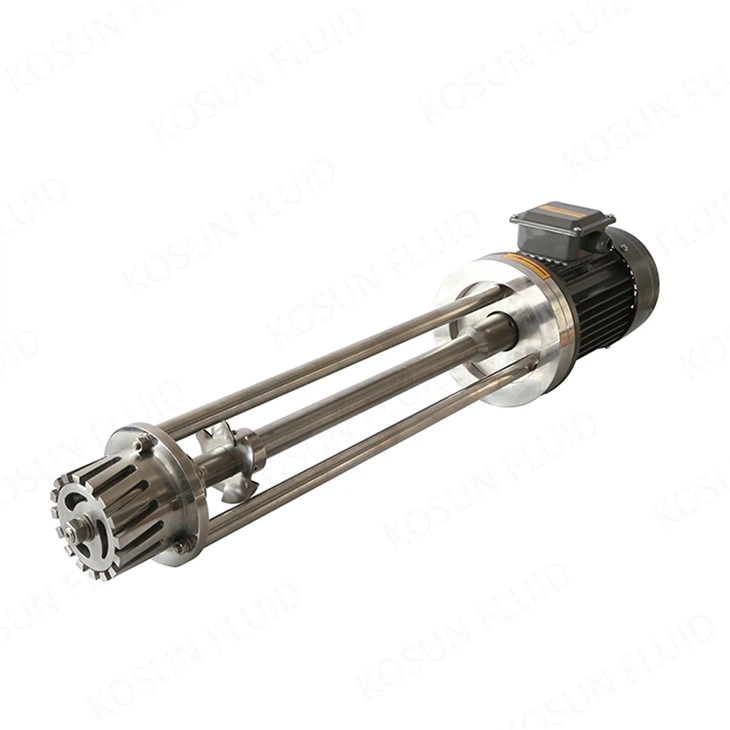
Міксер періодичної дії з високим зсувом
III. Оптимізація системи охолодження: узгоджене керування температурою газового кільця та води
Налагодження вітрового кільця;
2. Wind volume adjustment: Adjust the wind volume of the air ring according to the diameter of the membrane bubble. If there is too much wind (>5 м3/хв), мембрана вибухає. Якщо об’єм повітря занадто малий (< 2m3/min), the cooling effect will be insufficient and the stiffness of the film will be poor.
Корекція напрямку вітру: вимірюється швидкість вітру навколо анемометра, щоб забезпечити відхилення швидкості вітру менше або дорівнює 0,5 м/с у кожній точці, щоб уникнути нерівномірної товщини плівки.
Контроль температури води (при використанні водяного охолодження)
The temperature of the cooling water should be 15-25°C. If the water temperature is too high (>30 градусів), ефект охолодження буде зменшено; якщо температура води занадто низька (< 10°C), the film bubbles may contract too quickly and burst.
Регулярно перевіряйте труби охолодження на наявність засмічень, щоб забезпечити безперебійний потік води.
чотири. Відповідність тяги та намотування: стабільність натягу є ключовою
Регулювання швидкості буксирування
Швидкість тяги можна визначити відповідно до товщини плівки. Загалом швидкість тяги становить 1: 1,2 до швидкості гвинта (наприклад, коли швидкість гвинта становить 50 об/хв, швидкість тяги встановлюється на 60 м/хв).
Якщо на плівці з’явилися зморшки, відповідно зменште швидкість тяги. Якщо плівка натягнута занадто тонко, збільште швидкість тяги.
Контроль натягу обмотки
Відрегулюйте натяг намотування за допомогою регулятора натягу (наприклад, магнітно-порошкового гальма), щоб переконатися, що натяг стабільний при 5-15 Н (залежно від ширини та товщини плівки).
V. Комплексне введення в експлуатацію: пробне виробництво та оптимізація параметрів
Перевірка тестового виробництва
Після запуску пристрою стабільність бульбашки плівки, прозорість мембрани та однорідність товщини мембрани спостерігають за допомогою тестування на низькій швидкості (наприклад, швидкість шнека 30 об/хв).
Поступово збільшуйте швидкість до цільового значення (наприклад, 80-120 обертів за хвилину) і записуйте кожен параметр (температуру, швидкість гвинта, швидкість тяги тощо) і дані про якість плівки.
Точне{0}}налаштування параметрів
Якщо спостерігається феномен «пісочного годинника» (періодична зміна ширини бульбашки плівки), швидкість шнека можна збільшити або швидкість тяги зменшити, щоб подовжити час охолодження бульбашки плівки.
Якщо відхилення товщини плівки перевищує 10%, важливо перевірити, чи збігаються зазор, об’єм вітру та швидкість тяги.
VI. Заходи безпеки та технічного обслуговування
Безпечна експлуатація
Під час налагодження слід надягати захисні рукавички та окуляри, щоб уникнути опіків або пошкоджень від бризок високотемпературних компонентів.
Під час роботи обладнання забороняється торкатися до обертових частин (таких як гвинти, тягові ролики тощо).
Регулярне обслуговування
Перевіряйте рівень масла в редукторі та мастилі повітряного компресора кожні 8 годин. Якщо є недоліки, їх слід своєчасно поповнювати (рекомендація 32# Механічна олива).
Щомісячне очищення від залишків матеріалу всередині обладнання, щоб запобігти заклинюванню гвинтів або закупорці головки матриці.


